- Введение
- Технологии напайки алмазных сегментов на коронки
- Пайка с использованием газового нагрева
- Индукционная пайка
- Сварка и пайка: в чем разница
- Подготовка сегментов перед пайкой
- Какое оборудование необходимо для напайки алмазных коронок
- Станок для напайки
- Нагревательное оборудование
- Приспособления для фиксации
- Измерительные и вспомогательные средства
- Что учитывать при комплектации участка
- Оснастка для фиксации и позиционирования коронок при пайке
- Оправки и держатели
- Позиционирование рабочего элемента
- Поворотные приспособления
- Оснастка для разных типоразмеров
- Контроль положения перед нагревом
- Как выбрать оборудование для качественной и равномерной напайки
- Ориентируйтесь на объем и характер работ
- Проверяйте систему нагрева
- Оценивайте точность позиционирования
- Учитывайте рабочие размеры
- Обращайте внимание на обслуживание
- Типичные ошибки при напайке алмазных коронок и способы их избежать
- Недостаточная подготовка поверхности
- Неправильный температурный режим
- Нарушение положения сегментов
- Неправильное количество припоя
- Слишком быстрое охлаждение
- Отсутствие итогового контроля
- Заключение
Введение
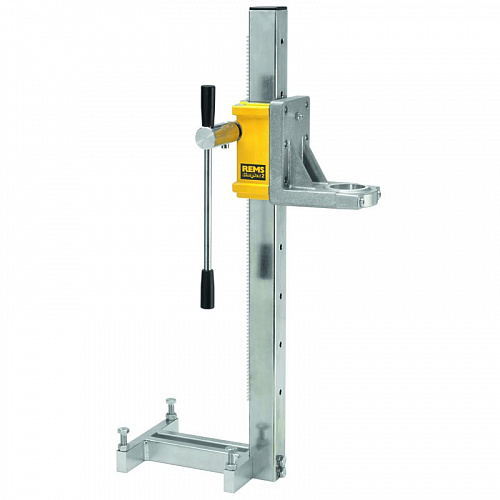 Алмазная оснастка используется там, где требуется точная и стабильная обработка твердых материалов. Особое значение имеет оборудование для напайки алмазных коронок, поскольку от его возможностей напрямую зависит качество соединения рабочего слоя с металлической основой. Правильно подобранные алмазные коронки обеспечивают аккуратное прохождение материала, сохраняют рабочие свойства при нагрузке и позволяют получать предсказуемый результат.
Современная напайка требует не только источника нагрева, но и точного позиционирования деталей. В зависимости от технологии применяются разные способы фиксации алмазных сегментов, контроля температуры и равномерного распределения припоя. Это особенно важно при изготовлении инструмента для алмазного бурения, где даже небольшое отклонение положения рабочего элемента может повлиять на ресурс изделия.
На практике оборудование подбирают с учетом назначения оснастки, ее размеров и условий эксплуатации. Для разных задач выпускаются алмазные коронки для мокрого и сухого бурения, а также алмазные диски, рассчитанные на другие виды нагрузки. Отдельное внимание уделяют совместимости оборудования с конкретными типами заготовок и возможностью точно контролировать каждый этап технологического процесса.
В этой статье разберем основные технологии пайки, рассмотрим состав оборудования для напайки и необходимую оснастку. Отдельно остановимся на принципах выбора нагревательных систем, приспособлений для фиксации и контроле качества соединения. Такой подход позволяет понять, какое оснащение действительно необходимо для стабильной работы и какие параметры следует учитывать еще до покупки.
Технологии напайки алмазных сегментов на коронки
Качество соединения рабочего элемента с металлической основой во многом определяет ресурс инструмента. При выборе технологии учитывают состав припоя, температуру нагрева, форму корпуса и особенности используемых сегментов. Основная задача процесса — получить прочный шов без перегрева рабочей части и деформации заготовки.
Пайка с использованием газового нагрева
Один из традиционных способов — локальный нагрев пламенем газовой горелки. Такой метод не требует сложной техники и подходит для небольших объемов производства или ремонтных работ. Оператор последовательно прогревает место соединения, наносит припой и контролирует его распределение по поверхности. При соблюдении температурного режима удается получить надежную фиксацию без лишнего расхода припоя.
Главный недостаток газового метода связан с ручным контролем температуры. При неравномерном нагреве отдельные участки могут прогреваться сильнее остальных. Поэтому для стабильного результата необходим опыт специалиста и качественная подготовка поверхностей. Перед началом пайки детали очищают от загрязнений, проверяют геометрию и обеспечивают плотное прилегание соединяемых элементов.
Индукционная пайка
Более точный вариант — индукционный нагреватель. Он создает нагрев в заданной зоне и позволяет быстрее вывести соединение на рабочую температуру. Такой подход удобен, когда требуется повторяемость операций и одинаковые условия для каждой заготовки. Индукционный способ особенно полезен при серийной обработке, где большое значение имеют стабильность параметров и сокращение времени цикла.
При использовании индукционного оборудования важно правильно подобрать мощность и положение рабочей зоны. Избыточный нагрев способен ухудшить свойства припоя или повредить соединяемые детали. Недостаточная температура, напротив, не позволит получить полноценное заполнение зазора. Поэтому процесс должен учитывать технические характеристики конкретной системы и используемых расходных материалов.
Сварка и пайка: в чем разница
В производственной практике пайку не следует полностью отождествлять со сваркой. При пайке соединение формируется за счет расплавления припоя, температура плавления которого ниже температуры плавления основных деталей. Сварочные технологии предполагают другой принцип формирования шва. Выбор метода зависит от конструкции изделия, требований к прочности и условий последующей эксплуатации.
Для отдельных производственных задач применяется сварочный аппарат, однако для восстановления и изготовления режущей оснастки чаще выбирают технологию, позволяющую точно контролировать нагрев зоны соединения. При этом сварки алмазных сегментов как самостоятельного процесса следует отличать от пайки, особенно если речь идет о чувствительных рабочих элементах. От качества подготовки поверхности и соблюдения температурного режима зависит надежность соединения.
Подготовка сегментов перед пайкой
Независимо от выбранной технологии сначала подготавливают металлическую основу. Поверхность очищают, удаляют следы старого припоя и проверяют посадочные места. Затем выполняют разметку, которая определяет положение сегментов по окружности. Равномерное размещение необходимо для того, чтобы при вращении нагрузка распределялась без выраженных перекосов.
Особенно внимательно контролируют зазор между деталями. Слишком большое расстояние увеличивает расход припоя и может снизить надежность соединения. Слишком плотная посадка затрудняет заполнение соединительного слоя. После подготовки выполняется фиксация, а затем непосредственно пайка алмазных сегментов с последовательным контролем температуры и положения каждой детали.
При серийном изготовлении важно добиться одинакового результата на всей партии. Для этого применяют приспособления, которые удерживают заготовку и помогают выдерживать заданное положение. Такой подход снижает зависимость качества от ручных действий оператора и делает процесс более предсказуемым. Правильно выбранная технология напайки сегментов позволяет получить равномерное соединение и сохранить геометрию готового изделия.
Какое оборудование необходимо для напайки алмазных коронок
Выбор оснащения зависит от объема производства, типа заготовок и выбранной технологии соединения. Для небольшого участка достаточно компактной нагревательной системы и набора приспособлений, тогда как на производстве применяют специализированные станки с контролем температуры и положения детали. В обоих случаях оборудование должно обеспечивать равномерный нагрев рабочей зоны и надежную фиксацию заготовки.
Станок для напайки
Основой оснащения может стать станок для напайки, предназначенный для точного позиционирования заготовки и выполнения повторяющихся операций. Конструкция такого оборудования обычно предусматривает крепление корпуса коронки, регулировку положения рабочего элемента и удобный доступ к зоне соединения. Чем точнее фиксируется деталь, тем проще выдерживать одинаковый шаг между соседними элементами.
При выборе станка учитывают диапазон диаметров, с которыми предстоит работать, способ нагрева и доступные настройки. Для мастерской важны компактность и простота управления, а для серийного производства — скорость цикла, автоматизация и возможность быстро менять оснастку. Универсальные модели позволяют обрабатывать несколько типоразмеров без приобретения отдельной машины для каждой задачи.
Нагревательное оборудование
Нагревательная система отвечает за достижение температуры, необходимой для расплавления припоя. В зависимости от технологии применяются газовые горелки, индукционные системы и другие нагреватели. Индукционный нагреватель удобен там, где требуется быстро и локально передавать тепло в металлическую деталь. При этом оператору проще контролировать зону воздействия и снижать риск перегрева соседних участков.
Для стабильного процесса важен не только источник тепла, но и возможность контролировать его параметры. При серийной работе желательно использовать оборудование с регулировкой мощности и автоматическим поддержанием заданного режима. Это помогает сделать операции повторяемыми и уменьшить влияние человеческого фактора.
Приспособления для фиксации
Даже производительная нагревательная система не даст нужного результата без надежной оснастки. Заготовку необходимо удерживать неподвижно, а рабочие элементы — устанавливать под одинаковым углом и на одинаковом расстоянии друг от друга. Для этого применяют зажимы, оправки, позиционеры и специальные держатели. Некоторые приспособления позволяют поворачивать деталь вокруг оси, сохраняя точность установки.
Фиксирующая оснастка должна соответствовать размеру и форме заготовки. Универсальные держатели удобны при работе с разными типоразмерами, а специализированные оправки обеспечивают более высокую повторяемость. При выборе следует учитывать и температурную нагрузку: материалы приспособлений не должны деформироваться или терять жесткость во время нагрева.
Измерительные и вспомогательные средства
Для контроля результата используют измерительный инструмент, термодатчики и средства проверки геометрии. С их помощью контролируют положение элементов, равномерность их размещения и параметры готового изделия. Точный контроль особенно важен при изготовлении оснастки большого диаметра, поскольку небольшая ошибка при одной операции может привести к заметному отклонению по всей окружности.
Также на рабочем месте необходимы средства очистки поверхностей, зажимы, приспособления для нанесения припоя и расходные материалы. Если выполняется пайка алмазных сегментов, поверхности предварительно очищают и обезжиривают. После нагрева соединение оставляют до полного охлаждения, не допуская смещения деталей.
Что учитывать при комплектации участка
Комплект оборудования подбирают не по максимальному числу функций, а исходя из реальной производственной задачи. Для периодического восстановления инструмента нет необходимости приобретать сложную автоматизированную линию. Если же требуется регулярный выпуск большой партии, оправданы автоматизированные установки с программируемыми параметрами и сменной оснасткой.
При сравнении моделей стоит оценивать диапазон рабочих размеров, точность позиционирования, способ нагрева, мощность, доступность запчастей и удобство обслуживания. Важную роль играет и возможность приобрести совместимые расходные материалы. Грамотно собранный комплект позволяет сократить время одной операции, повысить стабильность соединения и снизить количество брака.
Оснастка для фиксации и позиционирования коронок при пайке
Точная фиксация заготовки — одно из главных условий качественного соединения рабочего элемента с металлической основой. Во время нагрева деталь не должна смещаться, иначе нарушается заданный шаг и меняется положение сегментов. Поэтому оснастка для пайки должна одновременно удерживать корпус и обеспечивать удобный доступ к месту соединения.
Оправки и держатели
Для закрепления заготовки применяют оправки, зажимы и специальные держатели. Оправка устанавливается внутри корпуса и препятствует его деформации во время нагрева. Для изделий разных размеров используют сменные элементы либо регулируемые конструкции. Такой подход позволяет работать с несколькими типоразмерами без полной замены приспособления.
Особое внимание уделяют соответствию оснастки диаметру заготовки. При слишком свободной посадке возникает люфт, а чрезмерно плотная фиксация усложняет установку и снятие детали. Хорошая оснастка удерживает изделие жестко, но не мешает оператору выполнять пайку алмазных сегментов по всей окружности.
Позиционирование рабочего элемента
После фиксации корпуса необходимо правильно разместить каждый сегмент. Для этого применяют шаблоны, направляющие и регулируемые упоры. Они помогают выдерживать одинаковое расстояние между соседними элементами и сохранять их положение относительно режущей кромки. Точность особенно важна при изготовлении инструмента, предназначенного для интенсивной работы.
При ручной установке разметку выполняют заранее. Оператор последовательно размещает элементы по окружности, проверяет их положение и только после этого приступает к нагреву. В более производительных системах позиционирование частично механизировано. Поворотная оснастка позволяет последовательно подводить рабочие зоны к нагревателю, не снимая заготовку с оправки.
Поворотные приспособления
Для равномерного размещения элементов удобны поворотные механизмы. Они позволяют вращать заготовку вокруг центральной оси с заданным шагом. Простые модели оснащаются механическим делителем, а более сложные конструкции могут иметь автоматизированный привод. Точная фиксация каждого положения сокращает вероятность ошибки при напайки сегментов.
При выборе поворотного устройства учитывают массу заготовки, диапазон размеров и требуемую точность деления. Механизм должен сохранять положение во время нагрева и не иметь заметного люфта. Если оборудование используется регулярно, конструкция должна быть рассчитана на многократные циклы нагрева и охлаждения.
Оснастка для разных типоразмеров
Универсальный комплект особенно удобен для мастерских, где выполняется восстановление инструмента нескольких размеров. В него могут входить сменные оправки, регулируемые упоры и держатели. При этом важно заранее определить диапазон диаметров, с которыми предстоит работать. Это позволит не переплачивать за ненужные элементы и одновременно избежать ограничений при последующей эксплуатации.
Для специализированного производства целесообразно применять оснастку, рассчитанную на конкретную серию изделий. Она обеспечивает высокую повторяемость операций и сокращает время переналадки. При изготовлении алмазных коронок для сухого бурения и алмазных коронок для мокрого бурения также могут потребоваться разные варианты крепления с учетом конструкции корпуса.
Контроль положения перед нагревом
Перед началом пайки оператор проверяет симметрию установки, расстояние между элементами и надежность фиксации. Если предусмотрены направляющие, они не должны препятствовать свободному распределению припоя. После проверки выполняется нагрев и формирование соединения. Такой порядок снижает риск смещения деталей и помогает получить одинаковый результат по всей окружности.
Грамотно подобранная оснастка делает процесс более предсказуемым. Она уменьшает количество ручных операций, облегчает работу специалиста и помогает соблюдать технологические параметры. В результате повышается стабильность качества, а готовые изделия получают равномерно расположенные рабочие элементы и надежное соединение с основой.
Как выбрать оборудование для качественной и равномерной напайки
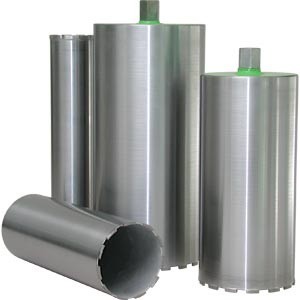 При выборе оснащения важно учитывать не только мощность нагревателя, но и весь рабочий процесс. Качественное оборудование для алмазной обработки должно обеспечивать стабильный нагрев, точное позиционирование заготовки и возможность повторять одинаковые операции. Чем меньше зависит результат от ручных действий оператора, тем проще поддерживать единое качество готовых изделий.
Ориентируйтесь на объем и характер работ
Для небольшой мастерской, где выполняется периодическое восстановление алмазных коронок, достаточно компактной установки с ручным управлением. Если же предстоит регулярный выпуск больших партий, лучше рассматривать автоматизированные системы. Они позволяют задавать параметры цикла и сокращают время на каждую операцию.
При этом универсальность оборудования также имеет значение. Если планируется работать с изделиями разных размеров, стоит выбирать систему со сменными оправками и регулируемыми держателями. Для узкой производственной задачи, наоборот, может быть выгоднее специализированная конструкция, настроенная под определенный типоразмер.
Проверяйте систему нагрева
Один из главных критериев — возможность точно управлять температурой в рабочей зоне. Избыточный нагрев способен повредить соединяемые элементы, а недостаточный не обеспечивает нормального распределения припоя. Поэтому при сравнении моделей необходимо смотреть не только на номинальную мощность, но и на диапазон регулировки, скорость выхода на рабочий режим и стабильность нагрева.
Для повторяемых операций хорошо подходят индукционные системы. Они позволяют локально нагревать металлическую основу и быстро изменять параметры процесса. При выборе такого оборудования стоит заранее уточнить совместимость с используемой оснасткой и заготовками, а также наличие средств контроля температуры.
Оценивайте точность позиционирования
Даже качественная система нагрева не компенсирует неправильное расположение рабочего элемента. Поэтому оборудование для напайки должно обеспечивать надежную фиксацию заготовки и точное перемещение относительно нагревательной зоны. Особенно полезны поворотные механизмы с фиксированным шагом: они помогают равномерно размещать элементы по окружности.
Следует проверить, насколько удобно менять оправки и устанавливать заготовки. Сложная переналадка увеличивает продолжительность цикла и повышает вероятность ошибок. Хорошо продуманная конструкция позволяет быстро установить корпус, зафиксировать его и последовательно выполнять пайки алмазных сегментов без потери заданного положения.
Учитывайте рабочие размеры
Перед покупкой необходимо определить диапазон размеров, с которым предстоит работать. Важны максимальный и минимальный диаметра коронки, масса заготовки и особенности ее конструкции. Если оборудование рассчитано только на один типоразмер, его применение в дальнейшем может оказаться ограниченным.
Отдельно стоит учитывать специфику изделий. Например, коронки по бетону и коронки по железобетону могут отличаться конструкцией рабочего слоя и требованиями к его размещению. Для некоторых задач применяются коронки для сухого бурения, для других — коронки для мокрого бурения. Универсальность оборудования должна соответствовать реальному ассортименту, а не формальному перечню возможностей производителя.
Обращайте внимание на обслуживание
Перед приобретением полезно изучить технические характеристики, доступность комплектующих и особенности обслуживания. Важны надежность нагревательного узла, ресурс механических частей и возможность заменить изношенные элементы без длительного простоя. Если оборудование используется ежедневно, даже небольшая задержка при обслуживании может повлиять на производительность всего участка.
Не стоит выбирать модель только по самой низкой стоимости. Более производительная установка может быстрее окупиться за счет стабильного результата, меньшего количества брака и сокращения времени операций. При сравнении вариантов желательно учитывать не только первоначальные затраты, но и стоимость обслуживания, расходных материалов и переналадки.
Правильный выбор оборудования начинается с конкретной технологической задачи. Нужно заранее определить тип изделий, объем производства, требуемую точность и способ нагрева. После этого проще подобрать установку, которая обеспечит стабильное качество соединений и позволит эффективно выполнять напайку сегментов изделий без лишних операций.
Типичные ошибки при напайке алмазных коронок и способы их избежать
Даже современное оборудование не гарантирует качественный результат, если нарушается технология соединения рабочего элемента с корпусом. Ошибки могут возникать на этапе подготовки поверхности, при выборе режима нагрева или во время фиксации деталей. В итоге снижается прочность соединения, нарушается геометрия инструмента и сокращается срок его эксплуатации.
Недостаточная подготовка поверхности
Одна из распространенных проблем — пайка по загрязненной или плохо подготовленной поверхности. Остатки старого припоя, масло, пыль и оксидная пленка мешают нормальному контакту металла с припоем. В результате соединительный слой получается неоднородным, а отдельные участки могут отслаиваться при нагрузке.
Перед началом работы поверхность тщательно очищают и обезжиривают. При восстановлении старых изделий удаляют остатки предыдущего соединения и проверяют состояние посадочного места. Только после этого устанавливают новые рабочие элементы. Такая подготовка особенно важна, если выполняется восстановление алмазных коронок, которые уже подвергались значительным механическим и температурным нагрузкам.
Неправильный температурный режим
Перегрев и недостаточный нагрев одинаково нежелательны. В первом случае можно повредить рабочий слой или изменить свойства используемого припоя. Во втором — расплав не сможет равномерно заполнить соединение. Определять температуру только визуально при серийной работе рискованно, поскольку цвет нагретого металла не дает достаточно точной информации.
Лучше заранее установить рекомендуемый режим и контролировать его с помощью подходящих измерительных средств. При использовании индукционной системы необходимо правильно подобрать мощность и положение нагревателя. Важно прогревать соединение равномерно, не задерживая источник тепла слишком долго на одном участке.
Нарушение положения сегментов
Еще одна частая ошибка связана с неправильной установкой рабочих элементов. Если расстояние между ними различается или отдельные детали смещены относительно общей линии, нагрузка при вращении распределяется неравномерно. Это может привести к вибрации, ускоренному износу и ухудшению качества резки.
Избежать проблемы помогают специальные шаблоны, упоры и поворотные приспособления. Перед нагревом необходимо проверить положение каждой детали. При использовании оснастки с делительным механизмом оператору проще выдерживать одинаковый шаг по всей окружности. Фиксация должна сохраняться до тех пор, пока соединение не остынет и не наберет необходимую прочность.
Неправильное количество припоя
Избыток припоя не означает автоматически более прочное соединение. Слишком толстый слой может ухудшить положение рабочего элемента и увеличить продолжительность нагрева. Недостаточное количество материала, напротив, приводит к неполному заполнению соединения и появлению слабых зон.
Количество припоя подбирают с учетом конструкции соединения и рекомендаций для конкретного материала. Наносить его следует равномерно, не допуская образования крупных скоплений. После нагрева расплав должен распределиться по зоне контакта, а не оставаться отдельными каплями.
Слишком быстрое охлаждение
После завершения нагрева не стоит сразу подвергать горячую деталь механической нагрузке. Резкое охлаждение или преждевременное снятие фиксаторов может привести к деформации соединения. Заготовке необходимо дать остыть в условиях, предусмотренных технологическим процессом.
Особенно важно соблюдать этот принцип при работе с крупными изделиями, где температурная разница между внутренней и наружной частью может быть существенной. После охлаждения проверяют качество соединений и геометрию готового изделия. При обнаружении дефекта его лучше устранить до передачи инструмента в эксплуатацию.
Отсутствие итогового контроля
После выполнения пайки необходимо проверить результат визуально и, при необходимости, измерительными средствами. Контролируют положение рабочих элементов, качество соединительного слоя, отсутствие заметных пустот и соответствие геометрии заданным параметрам. Такой контроль помогает обнаружить дефекты до начала работы.
Стабильный результат достигается не отдельным приемом, а соблюдением всей последовательности операций: подготовкой поверхности, точной фиксацией, правильным нагревом, равномерным нанесением припоя и выдержкой после соединения. Если каждый этап выполняется по установленному режиму, вероятность брака существенно снижается, а инструмент сохраняет рабочие характеристики дольше.
Заключение
 Качественная напайка зависит сразу от нескольких факторов: правильного выбора технологии, точности фиксации и стабильности нагрева. Оборудование для напайки должно соответствовать типу заготовок, производственной нагрузке и требованиям к готовому изделию. При этом даже дорогостоящие установки не заменяют соблюдение технологического процесса и контроль каждого этапа.
Для небольшого участка обычно достаточно компактной системы нагрева, надежной оснастки и измерительных средств. При больших объемах производства целесообразно применять автоматизированные станки, поворотные механизмы и системы контроля температуры. Такой подход позволяет поддерживать одинаковое качество соединений, независимо от количества обрабатываемых изделий.
Критерий На что обратить внимание Нагрев Диапазон регулировки, стабильность температуры и возможность локального воздействия Фиксация Жесткость держателей, точность позиционирования и удобство смены оправок Размеры Рабочий диапазон и совместимость с разными типоразмерами Оснастка Наличие сменных приспособлений и возможность точного деления по окружности Обслуживание Доступность комплектующих, простота ремонта и наличие расходных материалов
При выборе также стоит учитывать назначение инструмента. Алмазные коронки для сухого бурения предъявляют одни требования к конструкции и технологии соединения, тогда как алмазные коронки для мокрого бурения работают в других условиях. Для обработки бетона, железобетона, камня, кирпича и других твердых оснований подбирают соответствующий рабочий состав и режим эксплуатации.
Отдельная задача — восстановление алмазных коронок. При ремонте необходимо удалить остатки прежнего припоя, проверить состояние корпуса и посадочных мест, после чего выполнить повторную установку рабочих элементов. В некоторых случаях восстановление позволяет продлить срок службы изделия и снизить затраты по сравнению с приобретением новой оснастки. Однако поврежденные корпуса и детали с критическим износом требуют более тщательной оценки.
Перед началом работ полезно определить технические характеристики оборудования и сопоставить их с фактическими задачами производства. Важно учитывать диаметр коронки, способ нагрева, необходимую точность позиционирования и предполагаемую интенсивность эксплуатации. Для отдельных операций могут применяться ручные приспособления, а для серийной работы — автоматические установки.
- подбирайте оборудование с учетом реального объема производства;
- проверяйте совместимость оснастки с используемыми заготовками;
- контролируйте температуру и продолжительность нагрева;
- фиксируйте элементы до полного формирования соединения;
- проводите проверку готовых изделий перед началом эксплуатации.
При необходимости можно сравнить несколько решений одного производителя и оценить не только цены, но и стоимость обслуживания. На итоговые расходы влияют расходные материалы, запчасти, время переналадки и доступность сервиса. Если оборудование приобретается через интернет-магазин, перед оформлением заказа стоит изучить каталог, описание моделей и условия поставки.
При выборе поставщика полезны отзывы пользователей и подробная информация о характеристиках конкретной модели. Если остаются вопросы по совместимости оборудования, оснастки или комплектующих, можно обратиться в компанию напрямую. Контакты обычно размещены на главной странице сайта, где также указаны условия оплаты, доставки и режим работы.
При покупке важно учитывать не только стоимость самого оборудования, но и полный набор решений для организации рабочих операций. В него могут входить паяльная машина, индукционный нагреватель, держатели, оправки, измерительный инструмент и другие вспомогательные устройства. Для отдельных задач используются магнитные сверлильные установки, сварочный аппарат и оборудование для алмазной обработки.
При этом не следует смешивать разные технологические процессы. Пайка алмазных сегментов предполагает использование припоя и контролируемого нагрева, а сварки алмазных сегментов применяются только в тех случаях, когда такая технология соответствует конструкции изделия. Отдельно оцениваются требования к сварки алмазных сегментов изделий и условиям последующей эксплуатации.
Правильно организованный процесс позволяет стабильно выполнять напайку сегментов, сохранять заданную геометрию и уменьшать вероятность брака. Это особенно важно для изделий, работающих под высокой нагрузкой. Качественно выполненные соединения помогают инструменту выдерживать интенсивную обработку материалов и сохранять рабочие свойства на протяжении предусмотренного ресурса.
Если требуется приобрести оборудование или комплектующие, перед оформлением заказа стоит проверить наличие нужной модели, актуальные цены и технические параметры. В интернет-магазине можно подобрать необходимые товары, добавить их в корзину и оформить покупку. Для уточнения деталей достаточно заполнить форму обратной связи или заказать звонок специалиста.
В результате выбор оборудования следует рассматривать как часть единой технологической системы. Надежная фиксация, точный нагрев, подходящие материалы и контроль качества напрямую влияют на результат. При грамотном подборе оснащения пайки становятся более стабильными, а готовые изделия — более надежными и предсказуемыми в работе.
Основные выводы можно свести к трем принципам:
- Точность. Алмазные сегменты должны размещаться равномерно и надежно фиксироваться до завершения процесса.
- Контроль. Температура нагрева, количество припоя и время выдержки должны соответствовать выбранной технологии.
- Соответствие. Оборудование и оснастка должны подбираться под конкретные коронки, их размеры и условия применения.
Такой подход помогает эффективно организовать производство, ремонт и восстановление инструмента без неоправданных затрат. Независимо от того, используются ли установки для единичных работ или полноценные производственные машины, ключевым остается соблюдение технологии и точность выполнения операций. Именно это обеспечивает надежное соединение, стабильную работу и длительный срок службы готового инструмента.